- بيت
- معدات
- الصناعات
- نحن إماي
- الموارد
- اتصال
المؤلف: محرر الموقع وقت النشر: 2026-11-04 الأصل: موقع
يتم استخدام خزانات الخلط الصناعية المصنوعة من الفولاذ المقاوم للصدأ في عمليات التصنيع المختلفة، وتختلف متطلبات التشغيل الخاصة بها باختلاف المنتجات التي تتم معالجتها وإعدادات الإنتاج. تؤثر هذه الاختلافات أيضًا على كيفية إدارة المشغلين للمعدات أثناء الإنتاج اليومي.
عند اختيار خزان الخلط، فإن نظام التحكم يستحق الاهتمام إلى جانب التكوين الميكانيكي للخزان. نقطة البداية الجيدة هي فهم الوظائف التي يكون نظام التحكم مسؤولاً عن إدارتها.
يقوم نظام التحكم في خزان الخلط المصنوع من الفولاذ المقاوم للصدأ بإدارة تشغيل مكونات المعالجة الرئيسية للخزان. وتعتمد وظائفه على تكوين المعدات، حيث يعد الخلط وإدارة درجة الحرارة جانبين مهمين في تشغيل الخزان.
يقوم نظام التحكم بإدارة تشغيل المحرض والمجانس، إذا كان الخزان مزودًا بواحد منهما. يمكن للمشغلين تشغيل وإيقاف المحركات وضبط سرعات الدوران وفقًا لمتطلبات الخلط. يمكن أيضًا إضافة وظيفة المؤقت لضبط مدة التشغيل لمعدات الخلط.
بالنسبة للخزانات المجهزة بأجهزة خلط متعددة، مثل المحرض المرساة والمجانس عالي القص، يمكن لنظام التحكم إدارة تشغيل كل جهاز على حدة. وهذا يسمح بضبط سرعات الخلط وأوقات التشغيل المختلفة وفقًا لمرحلة المعالجة.
بالنسبة للخزانات المجهزة بغلاف تسخين أو تبريد، يمكن لنظام التحكم مراقبة درجة حرارة المنتج من خلال مستشعر درجة الحرارة المثبت في الخزان. يتم عرض درجة الحرارة المقاسة على لوحة التحكم، مما يوفر للمشغلين معلومات حول درجة حرارة المنتج أثناء المعالجة.
يستخدم التدفئة والتبريد طرق تحكم مختلفة. أثناء التسخين، يمكن للنظام تنظيم عملية التسخين وفقًا لدرجة الحرارة المحددة مسبقًا. أثناء التبريد، تنخفض درجة حرارة المنتج من خلال دوران ماء التبريد في الغلاف. إذا تم تضمين التحكم التلقائي في التبريد، فيمكن للنظام إغلاق صمام مدخل ماء التبريد عندما يصل المنتج إلى درجة حرارة التبريد المحددة مسبقًا. بخلاف ذلك، يتم التحكم في إمداد مياه التبريد يدويًا.
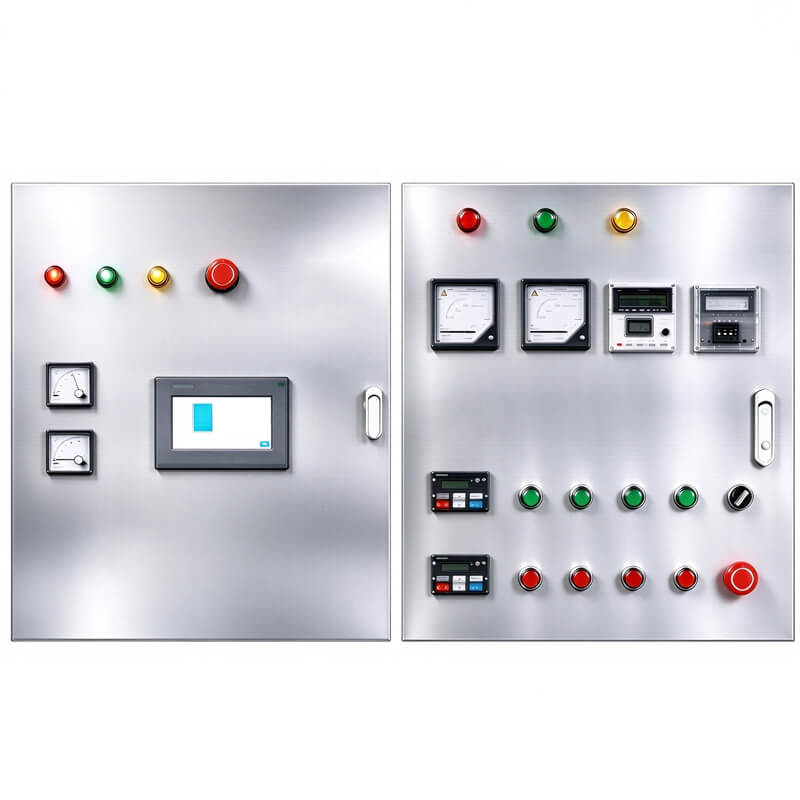
تستخدم خزانات الخلط الصناعية المصنوعة من الفولاذ المقاوم للصدأ عادةً التحكم اليدوي بالأزرار أو أنظمة التحكم القائمة على PLC مع واجهة تعمل باللمس. تختلف هذه التكوينات في كيفية تفاعل المشغلين مع المعدات وإدارة تشغيلها. يعتمد الاختيار على متطلبات الخلط ومستوى التحكم المطلوب في العملية.
يستخدم التحكم اليدوي بالأزرار لوحة تحكم مزودة بأزرار ومفاتيح ومكونات تشغيل أخرى. يستخدم المشغلون أدوات التحكم هذه لبدء تشغيل المحرك المحرض وإيقافه وضبط سرعة دورانه عند تثبيت جهاز التحكم في السرعة.
هذا النوع من التحكم مناسب لخلط الخزانات ذات متطلبات التشغيل المباشرة. تركز وظائفها الرئيسية على التشغيل المباشر للمعدات، حيث يتم بدء كل إجراء يدويًا. يمكن أيضًا دمج وظائف إضافية، مثل إعدادات المؤقت وعرض درجة الحرارة، في لوحة التحكم.
يستخدم نظام التحكم PLC وشاشة اللمس وحدة تحكم منطقية قابلة للبرمجة (PLC) لتنفيذ تعليمات التحكم وشاشة تعمل باللمس كواجهة بين الإنسان والآلة (HMI). يقوم PLC بمعالجة إشارات الإدخال والتحكم في المعدات المتصلة، بينما تسمح شاشة اللمس للمشغلين بإدخال معلمات التشغيل وإصدار الأوامر ومراقبة حالة المعدات.
يدعم هذا التكوين تحكمًا أكثر مرونة في العملية. يمكن للمشغلين ضبط سرعة المحرض ووقت التشغيل، ومراقبة درجة حرارة المنتج، وتكوين تسلسل التشغيل التلقائي. إذا كان الخزان مزودًا بنظام تسخين وتبريد، فيمكن أيضًا دمج هذه الوظائف في عملية التحكم المبرمجة. تعتمد الوظائف المتاحة على تكوين معدات الخزان ومتطلبات التحكم.
بالنسبة لخزان خلط واحد من الفولاذ المقاوم للصدأ، يعتمد اختيار نظام التحكم على متطلبات التشغيل لعملية الخلط والمستوى المطلوب من الأتمتة. تساعد عوامل مثل ضبط سرعة المحرض وإعدادات وقت التشغيل والتحكم في درجة الحرارة في تحديد التكوين المناسب لعملية الإنتاج.
يعد التحكم اليدوي بالزر مناسبًا لخزان الخلط الفردي مع متطلبات التشغيل المباشرة. تسمح لوحة التحكم للمشغلين ببدء تشغيل محرك المحرض وإيقافه. إذا كان التشغيل متغير السرعة مطلوبًا، فيمكن دمج عاكس التردد لضبط سرعة المحرض.
يمكن أيضًا استخدام التحكم اليدوي لعمليات التدفئة والتبريد. يمكن تشغيل أو إيقاف نظام التدفئة من خلال لوحة التحكم، بينما يتم التحكم في التبريد من خلال مصدر مياه التبريد. يمكن أيضًا إضافة وظائف عرض درجة الحرارة والمؤقت إلى اللوحة وفقًا لمتطلبات الإنتاج.
يعتبر نظام التحكم PLC وشاشة اللمس مناسبًا لخزان الخلط الفردي الذي يتطلب معلمات تشغيل قابلة للبرمجة والتحكم التلقائي في العملية. يمكن للمشغلين إدخال سرعة المحرض، ووقت الخلط، وإعدادات درجة الحرارة من خلال شاشة اللمس، بينما يقوم PLC بتنفيذ تعليمات التحكم المقابلة.
بالنسبة للخزانات المجهزة بأنظمة التدفئة والتبريد، يمكن أيضًا دمج التحكم في درجة الحرارة في البرنامج. يمكن لـ PLC تنظيم التسخين وفقًا لدرجة الحرارة المحددة مسبقًا والتحكم في صمام مدخل مياه التبريد الأوتوماتيكي عندما يصل المنتج إلى درجة حرارة التبريد المحددة. يتيح ذلك للنظام تنفيذ العمليات المبرمجة في مراحل مختلفة من عملية الخلط مع تدخل يدوي أقل.
عندما يقوم المصنع بتشغيل العديد من خزانات الخلط المصنوعة من الفولاذ المقاوم للصدأ، يحتاج نظام التحكم إلى تلبية متطلبات التشغيل لكل خزان وطريقة ترتيب مهام الإنتاج المختلفة. تتعامل بعض الخزانات مع منتجات أو دفعات منفصلة وتعمل بشكل مستقل، بينما يشارك البعض الآخر في مراحل مختلفة من نفس عملية الإنتاج. تؤثر ترتيبات التشغيل هذه على اختيار نظام التحكم.
يعد التحكم اليدوي بالزر مناسبًا عندما تؤدي خزانات الخلط المتعددة مهام إنتاج منفصلة دون الحاجة إلى تشغيل تلقائي منسق. يمكن أن يكون لكل خزان لوحة تحكم خاصة به، مما يسمح للمشغلين بتشغيل وإيقاف المحرض، وضبط سرعته، وإدارة وظائف التسخين أو التبريد بشكل مستقل.
يمنح هذا الترتيب المشغلين سيطرة مباشرة على كل خزان. يكون هذا الأمر عمليًا عندما يكون للدفعات المختلفة جداول تشغيل منفصلة ولا تتطلب تنسيقًا تلقائيًا بين المعدات. يمكن أيضًا دمج وظائف المؤقت وشاشات عرض درجة الحرارة في لوحات التحكم الفردية وفقًا لمتطلبات كل خزان.
يعد التحكم PLC وشاشة اللمس مناسبًا لمنشآت الإنتاج حيث تحتاج خزانات الخلط المتعددة إلى إدارة أكثر تنسيقًا للعمليات. يمكن لنظام التحكم توصيل مكونات التشغيل للخزانات المختلفة، مما يسمح للمشغلين بمراقبة حالة التشغيل وإدارة معلمات العملية من خلال واجهة شاشة تعمل باللمس.
على سبيل المثال، عند استخدام عدة خزانات في مراحل إنتاج متتالية، يمكن لـ PLC تنفيذ تسلسلات تشغيل مبرمجة وفقًا لعملية الإنتاج. ويمكنه أيضًا إدارة وظائف مثل سرعة المحرض، ووقت الخلط، ودرجة حرارة التسخين والتبريد، والتحكم في الصمام للخزانات المتصلة، اعتمادًا على تكوين النظام.
يعد اختيار نظام التحكم جزءًا مهمًا من تحديد خزانات الخلط الصناعية المصنوعة من الفولاذ المقاوم للصدأ. فهو يؤثر على كيفية تناسب المعدات مع عملية التصنيع الشاملة وكيفية إدارة عمليات الإنتاج عبر المنشأة.
وفي نهاية المطاف، فإن اختيار نظام التحكم المناسب يتعلق بتحديد المستوى المناسب من التحكم التشغيلي لبيئة الإنتاج. مع تطور متطلبات التصنيع، يجب أن يدعم نظام التحكم أيضًا التطوير طويل المدى لعملية الإنتاج.